
Sep 16, 2026
Når en 6 mm kulstofstålplade har brug for en præcis 90° bøjning med gentagelig nøjagtighed, er en hydraulisk kantpresse den eneste maskine, der leverer den nødvendige mængde og kontrol. I modsætning til manuel foldning eller mekaniske presser giver hydrauliske systemer fuld tonnage gennem hele slaget, hvilket gør dem ideelle til tykke plader, lange emner og komplekse matriceopsætninger. Denne artikel forklarer, hvordan hydrauliske kantpresser fungerer, sammenligner de to dominerende synkroniseringstyper og guider dig gennem de nøgleparametre, du skal overveje, inden du køber.
All hydraulic press brakes use hydraulic cylinders to move the ram (upper beam) downward. Pumpen skubber olie ind i cylindrene og genererer kraft, der overføres gennem stemplet til stansen, som presser arket ind i en V-dyse. Den grundlæggende fordel ved hydraulik er krafttæthed: en kompakt cylinder kan producere hundredvis af tons uden den mekaniske inerti fra et svinghjul eller en kobling.
The stroke speed og position are controlled by servo‑valves or proportional valves. I moderne CNC-modeller kommanderer controlleren ventilerne til at opnå en præcis bund-dødpunktsposition, der kompenserer for olietemperaturændringer og rammeafbøjning. According to industry handbooks, a well‑tuned hydraulic press brake can hold bending angles within ±0.5° over thousands of cycles.
Mechanical press brakes rely on a rotating eccentric shaft to move the ram. They offer high speed but limited stroke adjustability and risk overloading the drive train when bending near capacity. Hydrauliske kantpressere har på den anden side et indbygget trykaflastningssystem: Hvis materialet er for tykt, eller matricemismatchen er ekstrem, åbner aflastningsventilen, hvilket forhindrer skader på maskinen og værktøjet. This safety margin is critical in job‑shop environments where material thickness varies from batch to batch.
All hydraulic press brakes must keep the ram parallel to the table during bending. Two proven mechanisms are used: torsion‑axis (mechanical) synchronisation and electrohydraulic servo synchronisation. Each suits different production scales and accuracy requirements.
Dette design bruger en torsionsstang, der forbinder venstre og højre hydraulikcylindre. Når cylindrene bevæger sig, tvinger torsionsstangen begge sider til at bevæge sig lige meget. Systemet er mekanisk robust, kræver ingen elektronisk feedback og er nemt at vedligeholde. Det er det mest omkostningseffektive valg til generel bøjning op til 6 mm pladetykkelse. For en pålidelig arbejdshest i denne kategori 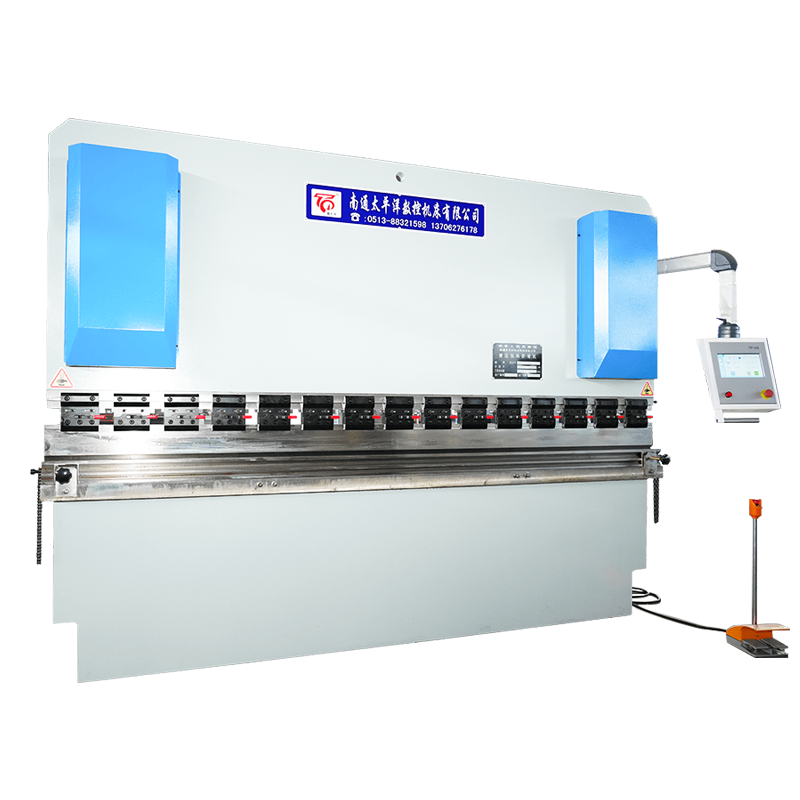 WC67K Torsion-Axis Synchronous CNC Hydraulisk kantpresse Denne mekanisk synkroniserede kantpresse tilbyder pålidelig parallelitet uden elektronisk feedback, hvilket gør den til et omkostningseffektivt valg til generel bøjning op til 6 mm tykkelse, ideel til produktion i store mængder. Se produkt → tilbyder en gennemprøvet struktur med en stålpladesvejset ramme analyseret af ANSYS stress-software.
Her styres hver cylinder uafhængigt af en servoventil og en lineær encoder. CNC-controlleren sammenligner løbende venstre og højre ramposition og justerer olieflowet i realtid. Dette muliggør meget høj parallelitet - typisk inden for 0,02 mm - og gør det muligt at programmere kroningskompensation i controlleren. Den 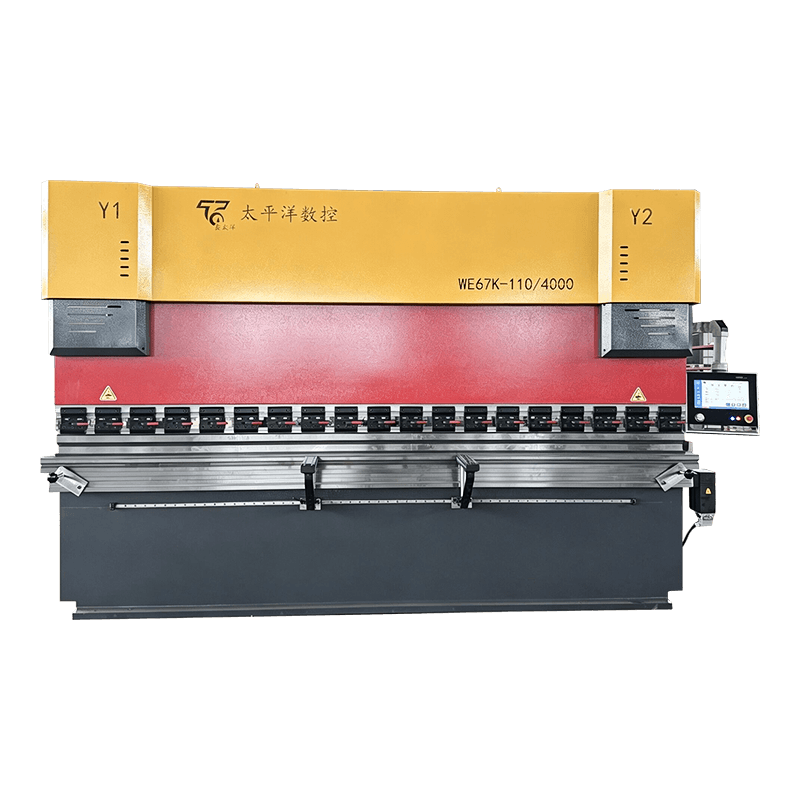 WE67K Elektrohydraulisk Servo CNC Hydraulisk kantpresse Med uafhængig servoventilstyring og lineære encodere opnår denne model parallelitet inden for 0,02 mm og understøtter kronekompensation, velegnet til rumfart og præcisionsarkitektonisk arbejde. Se produkt → er designet til industrier, der kræver bøjning med høj præcision på tværs af lange emner, såsom rumfarts- og arkitektoniske paneler i rustfrit stål.
Begge serier fås i tonnageintervaller fra 40 til 1000 tons og kan udstyres med standard- eller specialværktøj. Valget afhænger primært af den påkrævede vinkeltolerance og produktionsvolumen – elektrohydrauliske modeller koster mere i forvejen, men reducerer skrot- og opsætningstiden i high-mix kørsler.
At vælge den rigtige maskine går ud over tonnage. Følgende parametre skal matches til dit emnes geometri, materiale og ønskede gennemløb.
| Parameter | Hvorfor det betyder noget | Typisk rækkevidde |
|---|---|---|
| Bøjningskraft (tonnage) | Bestemmer den maksimale pladetykkelse, du kan bøje | 40 – 1000 ton |
| Bøjningslængde | Skal dække det længste emne, du bearbejder | 1,5 – 8 m |
| Slagtilfælde | Påvirker den maksimale højde af sideflangen | 100 – 400 mm |
| Halsdybde | Afstand fra ramme til matricecenter | 200 – 500 mm |
| Kontrolsystem | 2-akset (Y1 Y2) vs. 4-akset (Y1 Y2 X R) | CNC med touchskærm |
| Bagmåler | Automatiseret måler til repeterbare flangebredder | X-akse ± 0,1 mm |
Ud over standardparametre skal du overveje fleksibiliteten hos maskinfabrikanten. Producenter som Nantong Pacific tilbyder ikke-standard design – for eksempel ekstra lange senge eller forstærkede rammer til bukning af rustfrit stål – hvilket kan være en fordel, når dine projekter falder uden for katalogspecifikationerne. For mange butikker er 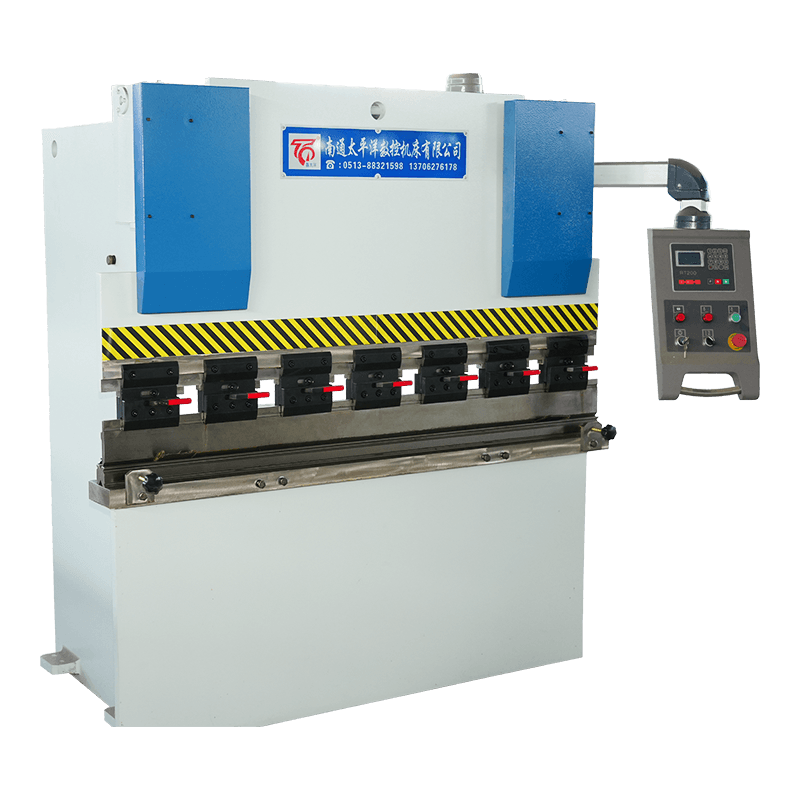 WC67Y Hydraulisk pladebukkemaskine En robust NC-kantpresse på startniveau med E21-controller og stålsvejset ramme, designet til små til mellemstore værksteder, der har brug for pålidelig bukning med lav vedligeholdelse uden avancerede CNC-funktioner. Se produkt → fungerer som en robust entry-level-løsning, når der endnu ikke er behov for CNC-funktioner.
For et dybere indblik i daglig drift og fejlfinding, se almindelige hydrauliske bukkemaskinefejl og deres løsninger and korrekt vedligeholdelsespraksis .
Hydrauliske kantpresser er holdbare, men forsømmelse af væskekvalitet, tætningstilstand og filterrenhed fører til trykfald og positioneringsafdrift. En simpel ugentlig checkliste - oliestandskontrol, lækageinspektion og testbøjning med en kendt matrice - kan forlænge maskinens levetid med år. De hyppigste operatørklager omfatter langsom ramhastighed (ofte et pumpe- eller ventilproblem), ujævn bøjning (slid på cylindertætningen) og vinkelvariation (justering af bagmåler eller krone).
Mange af disse problemer kan forebygges med planlagte hydraulikolieskift (hver 2000. time eller årligt) og ved at holde stempelstyrevejene rene. Hvis du støder på vedvarende problemer, fejlfindingsvejledning nævnt tidligere dækker trin-for-trin diagnostik for hvert symptom.
Sv: Hydrauliske kantpresser bruger oliefyldte cylindre til at generere kraft, ideel til kraftig bøjning (> 3 mm plade). Servo-elektriske kantpresser bruger kugleskruer drevet af servomotorer, hvilket giver højere hastighed og energieffektivitet til tyndsporsarbejde.
A: For en bøjningslængde på 2 m med en V-dyseåbning på 8× materialetykkelse kræves der ca. 80 tons. Brug formlen: kraft (ton) = (længde × materialetykkelse² × 1,5) / matriceåbning.
A: Ja, men rustfrit stål kræver omkring 50 % mere tonnage end blødt stål af samme tykkelse på grund af højere trækstyrke. Sørg for, at maskinens ramme og værktøj er klassificeret til den ekstra kraft.
A: Med korrekt vedligeholdelse kan en hydraulisk kantpresse fungere pålideligt i 20-30 år. Nøglefaktorer: regelmæssige olieskift, udskiftning af tætninger hvert 5.-10. år og undgåelse af kontinuerlig overbelastning.
A: En bagmåler placerer arket nøjagtigt før hver bøjning. CNC-bagmålere automatiserer dette, hvilket reducerer opsætningstiden og sikrer repeterbare flangedimensioner inden for ±0,1 mm.
A: Ja, især elektrohydrauliske servomodeller med hurtige ram-tilgangshastigheder (op til 200 mm/s) og automatiske værktøjsskiftere. De er meget udbredt i bilindustrien og apparater fremstilling linjer.
Relaterede produkter
Kontakt os
Fabriksadresse
Xichang Industrial Park, Chengdong Town, HaianCity, Nantong City, Jiangsu -provinsen, Kina
E -mail
Telefon
+86-13906278466
produkter
QR -kode


