Oct 19, 2026
En fabrikant, der gennemgår tre tilbud for et 3 m beskyttelsespanel, starter normalt med styringen: 2-akset, 4-akset eller elektrohydraulisk servo. Det er den forkerte ende af beslutningen. Maskinen skal først passe til emnet: tykkelse, bøjningslængde, materialetilbagespring og den mindste indvendige radius, værktøjet kan producere. CNC gentager derefter en dygtig proces; det skaber ikke en.
Den samme logik gælder for klipning, rulning, presning og profilbøjning. Tilpas maskinfamilien til driften, og brug derefter kontrolspecifikationen til at vurdere repeterbarhed og omstilling. Et køb af CNC-metalbearbejdningsudstyr er vellykket, når det første produktionsforløb er kedeligt: samme bøjningsvinkel, samme snitlængde, samme rullede diameter og ingen overraskende efterbearbejdning.
Udtrykket bruges ofte løst. I en fabrikationsbutik betyder det normalt de maskiner, der skærer og danner plader, plader og profiler, ikke fræsecentre. Købsbeslutningen deler sig i fem familier, og hver familie har et forskelligt "første spørgsmål", der afgør, om maskinen vil tjene sin gulvplads.
| Maskinfamilie | Primært job | Hvad CNC tilføjer | Valg fokus |
|---|---|---|---|
| Tryk på bremsen | Bøjer plade i vinkler og profiler | Backgauge positionering, ram dybde, vinkel datalagring | Tonnage pr. meter, bøjningslængde, værktøj, kroning |
| Guillotinesaks | Skærer ark og plade til i længden | Backgauge, slagkontrol, indstillinger for bladgab | Tykkelse, skærelængde, hold-down, forvrængningskontrol |
| Pladerulle | Danner cylindre, buer og skaller | Rulleposition, prebend-sekvens, gentag opskrifter | Rulleantal, præbøjning, diameter, tykkelse, flade ender |
| Hydraulisk presse | Former, stempler, glatter og samler | Tryk- og slagkontrol, receptopbevaring | Tonnage, sengestørrelse, dagslys, hastighed, bevogtning |
| Profilbøjer | Kurver vinkler, kanaler, rør og sektioner | Rullepositionering og gentagelige bøjningssekvenser | Profilstørrelse, radius, værktøj, tilbagespring |
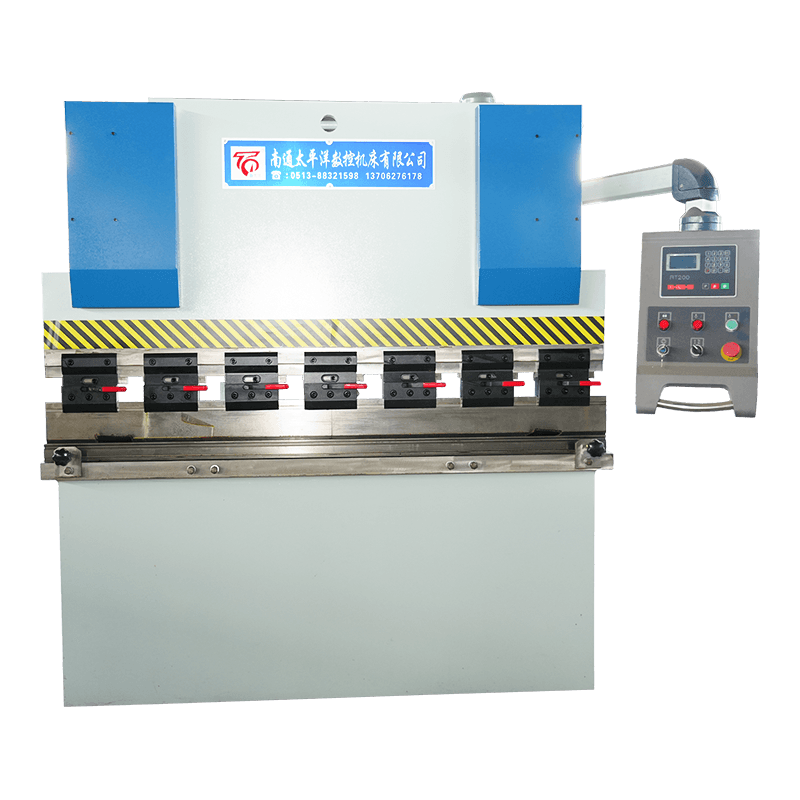
En kantpresse er dimensioneret efter den belastning, den kan bære i bunden af slaget, ikke efter tallet på betjeningen. For et givet materiale og tykkelse stiger den nødvendige tonnage med bøjningslængden og falder med en bredere V-dyseåbning. Maskinbyggerens tonnagediagram er den pålidelige kilde. To andre punkter forårsager de fleste tidlige problemer: om lejet og stemplet kan understøtte belastningen i fuld længde uden afbøjning, og om værktøjet kan producere den nødvendige indvendige radius uden at markere overfladen.
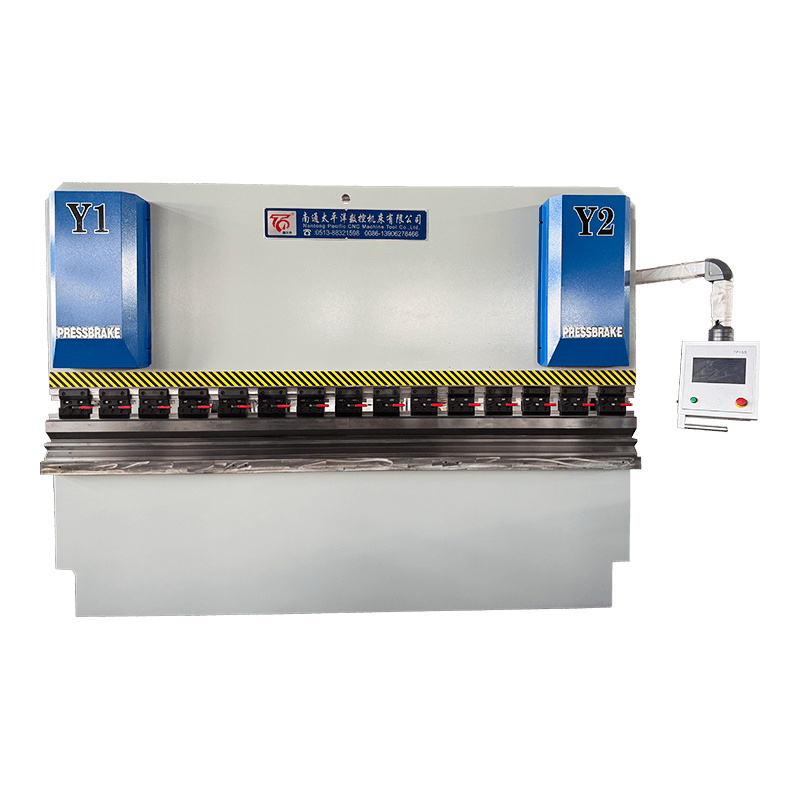
Kontrolarkitektur betyder noget derefter. En konventionel hydraulisk kantpresse kan være rigtig til enkelt, lavt blandet arbejde. En torsion-akse synkron CNC-maskine tilføjer kontrolleret dybde og baggauge-positionering. En elektrohydraulisk servo CNC-maskine vælges, når vinkelkonsistens og omskiftning betyder noget på tværs af en bredere blanding. I den anførte produktstruktur er WE67K-serien en elektrohydraulisk servo CNC hydraulisk pladebukkemaskine; WC67K er torsionsaksesynkron; WC67Y er en hydraulisk maskine uden CNC i modelnavnet.
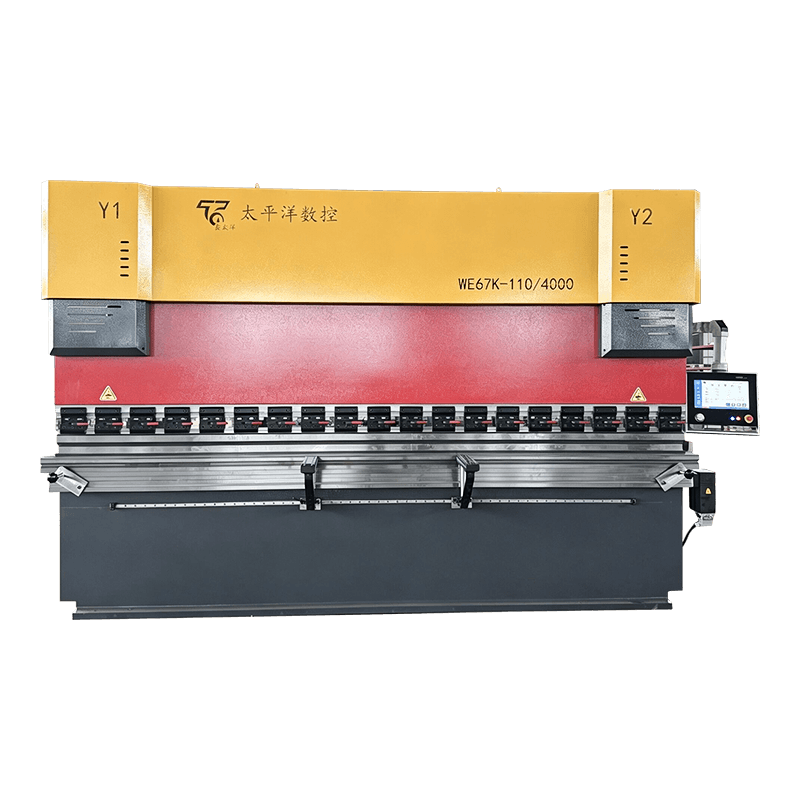 WE67K-serien elektrohydraulisk servo CNC hydraulisk pladebukkemaskine WE67K-seriens elektrohydrauliske servo CNC hydrauliske kantpresse er en avanceret præcisionsbøjningsløsning udviklet af Nantong Pacific CNC Machine Tool Co., Ltd. Se produkt →
For en dybere købssekvens, se denne guide til at vælge en CNC-pladebukkemaskine . Den nyttige ordre er delkonvolut, værktøj, tonnage, kontrolakser og derefter accepttest. At vende den rækkefølge er, hvordan butikker ender med en veludstyret maskine, der ikke kan køre det job, der berettigede det.
Forenklet isometrisk visning. Proportioner er illustrative, ikke en maskintegning.
Guillotine- og swing-beam saks laver begge lige snit, men de klarer rive- og klingevandring forskelligt. En hydraulisk guillotine med en CNC-backgauge er almindelig for plade og lange emner; en svingbjælkemaskine kan passe til lettere plader og blandet arbejde. Købstjekket er ikke slagfrekvensen alene. Bekræft maksimal tykkelse og længde, justering af bladgab, hold-ned kraft, backgauge repeterbarhed, og om smalle strimler vil krølle.
QC11Y/K-serien er en CNC hydraulisk guillotine; QC12Y/K er en CNC hydraulisk svingbjælke. Begge er valg på serieniveau, ikke et løfte om, at enhver tykkelse vil skære rent. Bladets tilstand, materialestyrke og operatørteknik afgør stadig eggkvaliteten.
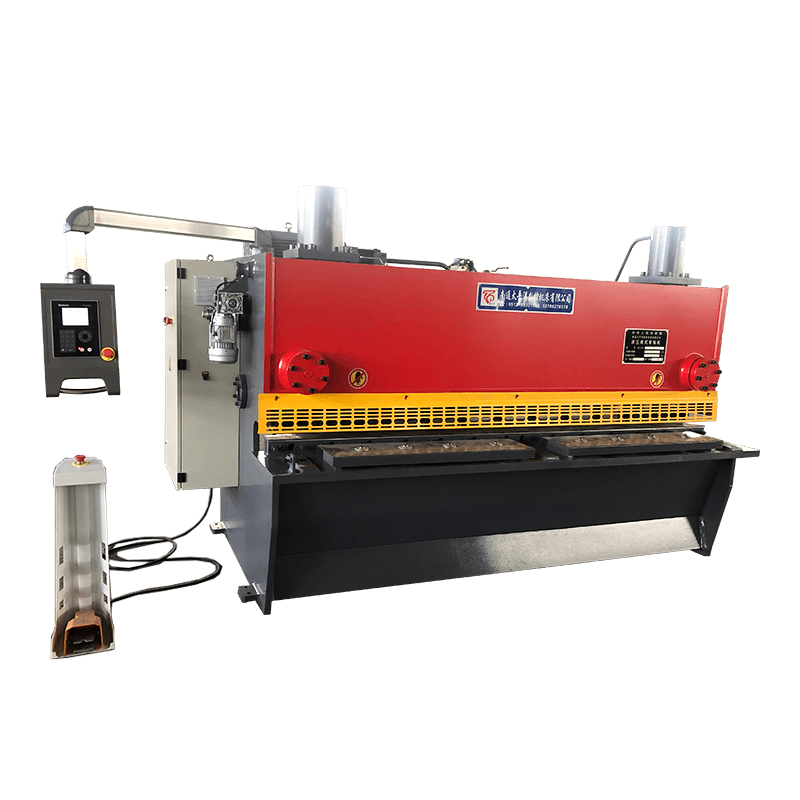 QC11Y/K CNC hydraulisk guillotineklippemaskine Gennemgå denne hydrauliske guillotineindstilling, når du sammenligner skæreserier; den dækker 6–25 mm pladetykkelse og motoriseret justering af knivhøjde for nøjagtig skæring. Se produkt →
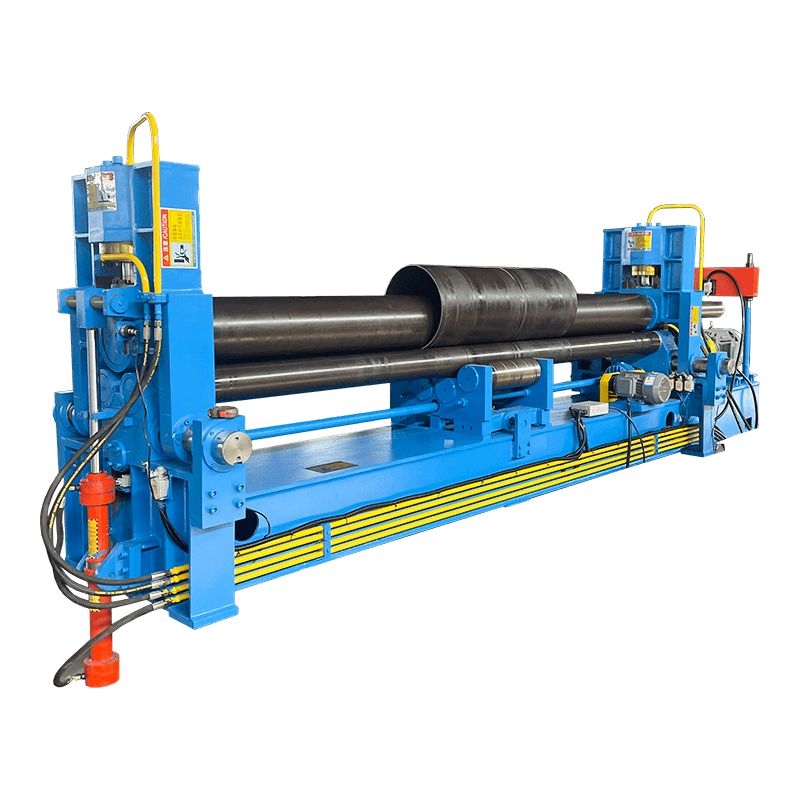
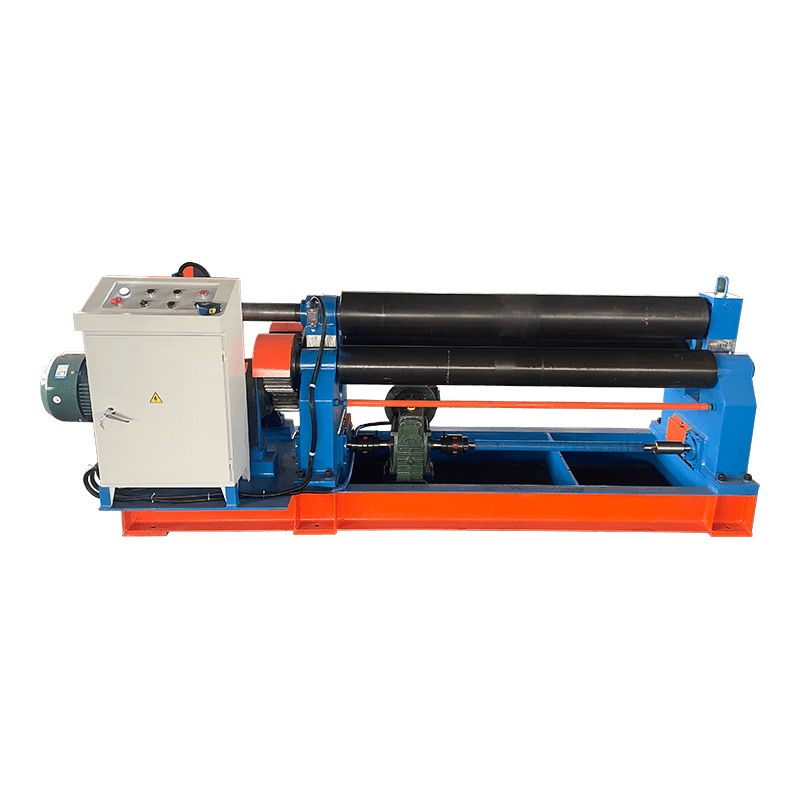
Rulning ser enkel ud, indtil den første cylinder har flade ender. Symmetriske maskiner med tre ruller er basislinjen. Tre-vals universelle hydrauliske maskiner tilføjer muligheden for at placere ruller til forbøjning; maskiner med fire ruller reducerer håndteringen og kan forbukke begge ender mere bekvemt. W11-, W11S- og W12-serien i produktlinjen følger denne udvikling. For en fartøjsskal er nøgledata pladetykkelse, flydespænding, færdig diameter, skallængde og den tilladte flade længde.
En maskine, der kan rulle diameteren, men ikke kan forbøje tykkelsen, vil have brug for ekstra håndtering eller sekundært arbejde. Bed om et forsøg, der inkluderer den faktiske materialekvalitet og den værste sluttilstand, ikke kun en demonstration af mildt stål.
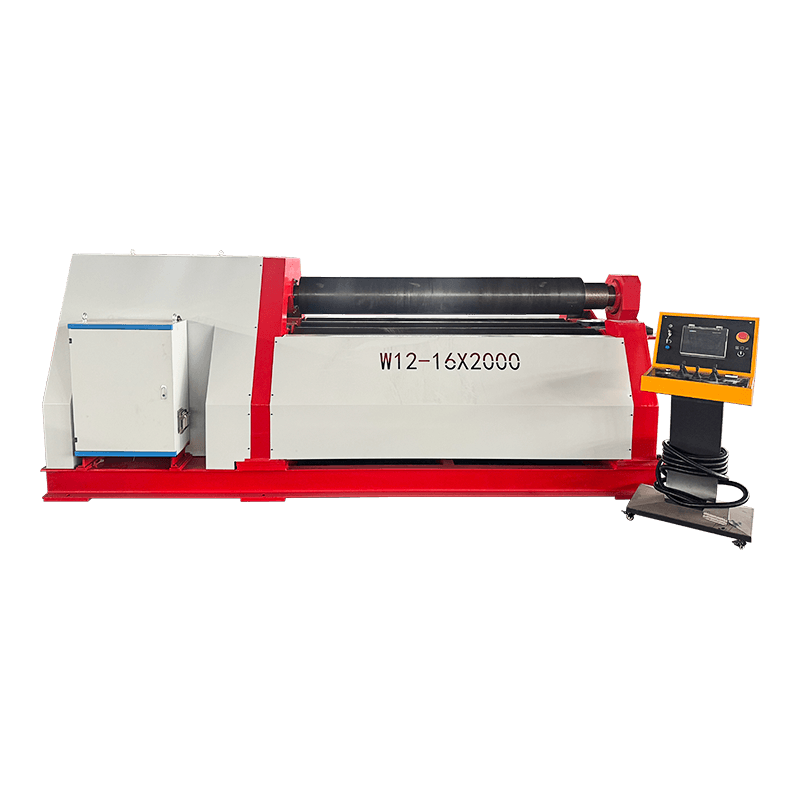 W12 Series Fire-Roller Hydraulic Plate Rullemaskine Overvej denne fire-rulle serie til én-opsætning forbøjning og formning; kontroller modelkapaciteten i forhold til den faktiske materialekvalitet og de værste betingelser før valg. Se produkt →
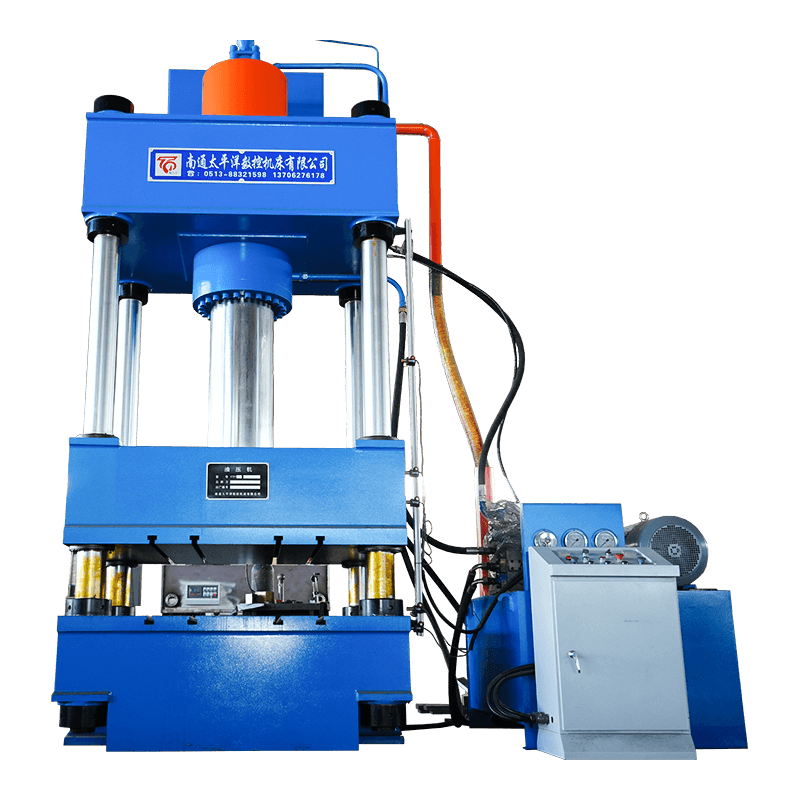
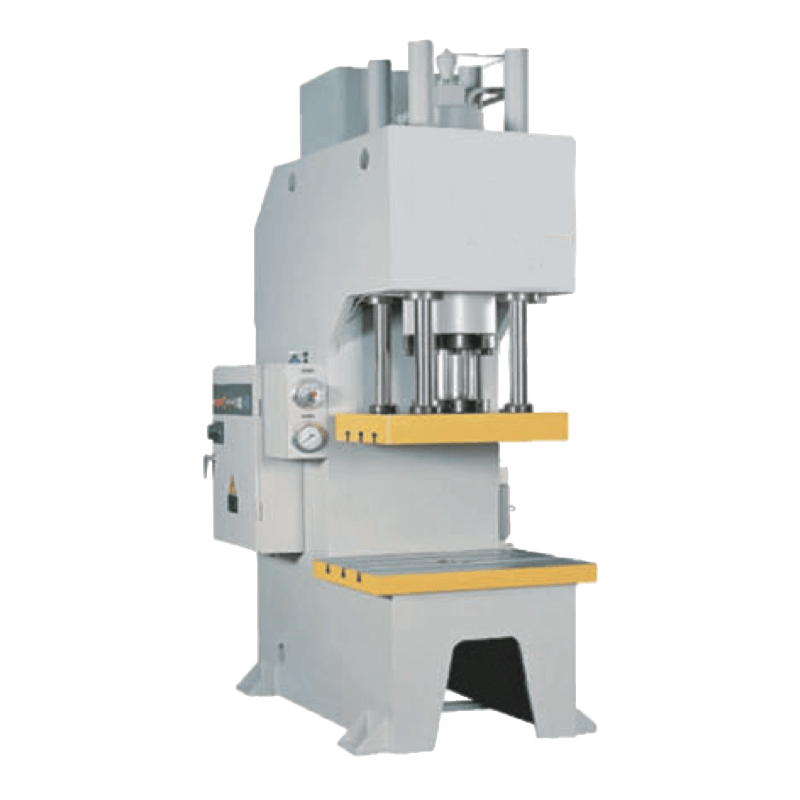
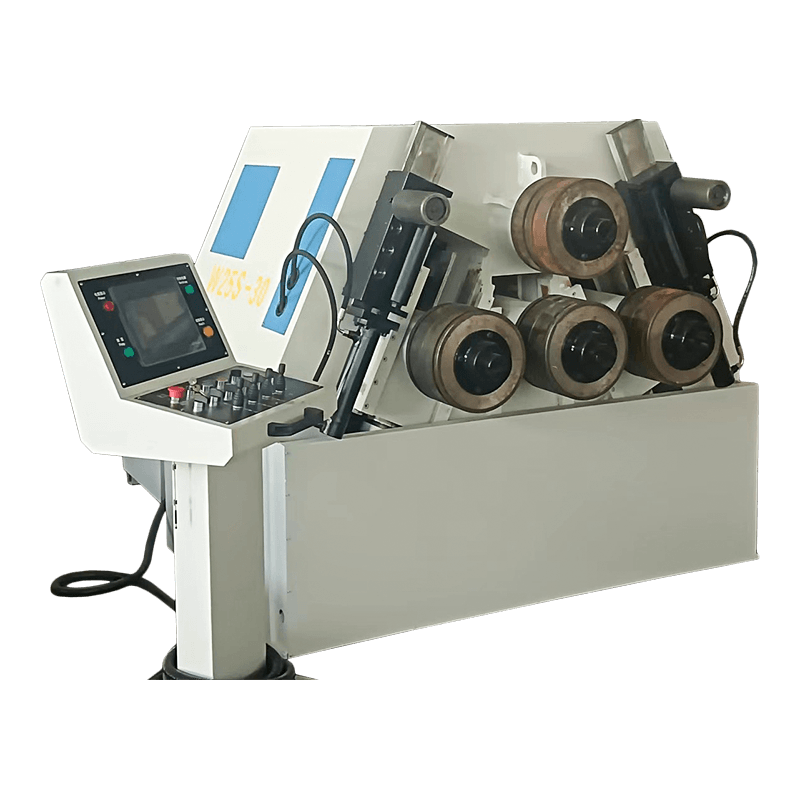
Fire-søjle- og enkeltsøjlepresser løser forskellige adgangsproblemer. En fire-søjlet presse giver en stiv ramme og ensartet føring til formning, stempling og opretning; et enkelt-søjletryk åbner fronten og siden for lange eller akavede dele. På specifikationsarket skal du sammenligne tonnage, sengstørrelse, dagslys, slag, tilgangshastighed, og om styringen kan gemme opskrifter. For profiler håndterer en hydraulisk sektionsvalsemaskine, såsom W24S, vinkler, kanaler og rør, men værktøjssættet og tilbagespringskompensation afgør resultatet. Køb værktøjspakken med maskinen, ikke efter det første job.
Nantong Pacific CNC Machine Tool, baseret i Haian Economic and Technological Development Zone, viser mere end 20.000 kvadratmeter produktionsplads og et produktsortiment, der dækker bukke-, klipnings-, valsnings-, hydrauliske presse- og profilbukkemaskiner. Virksomheden oplyser, at den bygger standardserier og ikke-standardudstyr og eksporterer til Sydøstasien, Europa, USA og Mellemøsten. Disse kendsgerninger har betydning på shortliststadiet, men de erstatter ikke en procesrevision.
Spørg efter maskinens belastningsdiagram, værktøjstegning, elektriske og hydrauliske skemaer, reservedelsliste og en overdragelsestjekliste. Spørg hvem der understøtter installation og hvilken responstid der tilbydes i din region. Produktstrukturen er bred, men det endelige valg kommer stadig ned til delen og accepttesten.
Kilde: Nantong Pacific CNC Machine Tool produktstruktur. Optællinger viser listede serier, ikke produktionskapacitet.
Lad ikke kontrolmærket bestemme købet. Skriv delkonvolut, materiale, tolerance og batchstørrelse på én side. Brug denne side til at dimensionere kantpressen, saksen, rullen, pressen eller profilbukkeren. Sammenlign derefter, hvordan hver leverandør beviser maskinen fra din side. Hvis prøvedelen er rigtig, bliver installationssamtalen forudsigelig. Hvis den ikke er det, vil ingen kontrolspecifikation redde projektet.
Det dækker maskiner, der skærer og former metal, såsom CNC kantpresser, guillotinesakse, pladevalser, hydrauliske presser og profilbukkere. Styringen håndterer gentagelige positionerings- og procesindstillinger; maskinrammen og værktøjet udfører formningen.
Prisen afhænger af maskintype, størrelse, styreakser, værktøj og acceptkrav. En lille hydraulisk kantpresse og en stor elektrohydraulisk servomodel sidder i meget forskellige beslag. Bed om en opdeling af maskine, værktøj, installation, træning og reservedele.
En hydraulisk bukkemaskine bruger hydraulisk kraft til at flytte stemplet. En CNC-bukkemaskine tilføjer kontrolleret positionering af rammen og baggaugen, ofte med vinkel- og værktøjsdata gemt i et program. Nogle maskiner er både hydrauliske og CNC.
Start med det tykkeste materiale, maksimal bøjningslængde, mindste indvendige radius og forventet batchblanding. Kontroller derefter tonnage pr. meter, leje- og stødudbøjning, værktøj, baggauge-akser og sikkerhedsanordninger. Kør en prøvedel, før du accepterer maskinen.
Kontroller maksimal tykkelse og bredde, minimum rullediameter, forbøjningsevne, rullepositionering og den flade længde, der er tilbage i hver ende. For tunge plader, bekræft den flydespænding, maskinen er vurderet til, ikke kun kapacitet af blødt stål.
Ja, hvis tonnage, sengstørrelse, dagslys, slaglængde og hastighed passer til værktøjet. Specialarbejde kræver også et matricesæt, trykkontrol og afskærmning. Gennemgå belastningsdiagrammet og kør en prøve med det tilsigtede materiale, før pressen installeres.
Relaterede produkter
Kontakt os
Fabriksadresse
Xichang Industrial Park, Chengdong Town, HaianCity, Nantong City, Jiangsu -provinsen, Kina
E -mail
Telefon
+86-13906278466
produkter
QR -kode