Oct 20, 2026
Seks millimeter blødt stål, 3.000 mm langt, 250 styk om måneden. Disse tre tal bestemmer mere om, hvilken hydraulisk bukkemaskine du har brug for, end nogen brochure: Tykkelsen bestemmer tonnagen, bøjningslængden bestemmer bjælken, og batchstørrelsen afgør, om en mekanisk torsionsstang eller en lukket-sløjfe servoventil er værd at betale for.
Det korte svar er, at almindelige hydrauliske, torsionssynkroniserede CNC- og elektrohydrauliske servomaskiner ikke er bedre eller værre end hinanden - de er rettet mod forskelligt arbejde. Tyk plade i lange løb passer til en simpel hydraulisk kantpresse med mekanisk dybdestop. Tyndt ark i korte oplag med snævre vinkeltolerancer er, hvor servosynkronisering tjener sin pris alene i opsætningstiden. Torsion-bar CNC sidder i midten og er den maskine, de fleste jobbutikker faktisk køber. Resten af denne artikel handler om at bekræfte den splittelse mod dine egne dele.
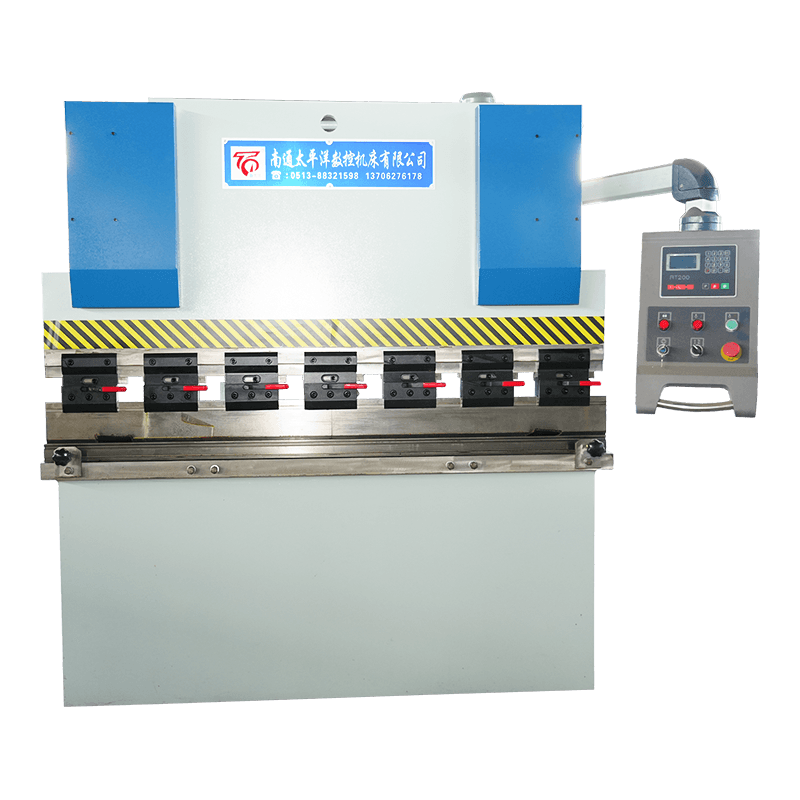
En kantpresse er en presse med et usædvanligt præcist dybdestop. To siderammer bærer en fast nedre seng, der holder matricen; to hydrauliske cylindre i den øverste del af rammen driver stemplet, som bærer stansen. En pumpe leverer olie gennem en ventilblok, stemplet bevæger sig ned til en programmeret position, og bøjningsvinklen kommer fra, hvor langt stansen kommer ind i matricen. Der er ingen fast "vinkelindstilling" nogen steder i maskinen - kun dybden og materialets reaktion på det.
Tre ting afgør, om bøjningen gentages tusinde gange: Hvor parallelt støderen forbliver, når den går ned, hvor nøjagtigt dybden måles, og om lejet kompenseres for den afbøjning, bøjningskraften forårsager. Systemtrykket på maskiner af denne type ligger normalt et sted i intervallet 200–300 bar, men trykket er ikke det, der styrer kvaliteten – position er.
Parallelisme er, hvor de tre maskinfamilier adskilles. En almindelig hydraulisk maskine holder stemplet i vater gennem en mekanisk forbindelse og faste stop; en torsionssynkroniseret maskine binder de to cylindre sammen med en torsionsaksel og bruger en CNC-akse til dybden; en elektrohydraulisk servomaskine giver hver cylinder sin egen proportionalventil og lineære skala, så de to sider korrigeres uafhængigt flere gange i sekundet.
Denne forskel viser sig som opsætningstid og som tolerance på tyndt ark. På en torsionsmaskine betyder ændring af materiale eller vinkel nye dybdeværdier og et prøvebøjning; på en servomaskine lever disse værdier i programmet, og Y1/Y2 er lukket sløjfe, hvilket betyder noget, når du kører 30 forskellige dele om ugen i 1,5 mm ark.
| Feature | WC67Y almindelig hydraulisk | WC67K torsionssynkroniseret CNC | WE67K elektrohydraulisk servo CNC |
|---|---|---|---|
| Ram synkronisering | Mekanisk kobling | Torsionsaksel plus mekaniske stop | Servoventil plus lineære skalaer pr. cylinder |
| Dybdekontrol | Håndhjul eller simpel NC | CNC Y-akse, motoriseret | CNC med lukket sløjfe Y1/Y2 |
| Ny del opsætning | Længst, sat af prøvebøjninger | Moderat, vinkler gemt i programmet | Korteste, gentagelige værdier |
| Bedste pasform | Tyk plade, enkle profiler, lavt volumen | Blandede partier i en almindelig jobbutik | Tyndt ark, stramme vinkler, gentag arbejdet |
| Relativ omkostning | Laveste | Midten | Højest |
Hvor mellemgrunden er nok, er torsionsaksemaskinen som regel det fornuftige køb: Den klarer en bred blanding af blødt stål og rustfrit arbejde, holder vinkelindstillinger i et program og bærer ikke prisen for et servosystem.
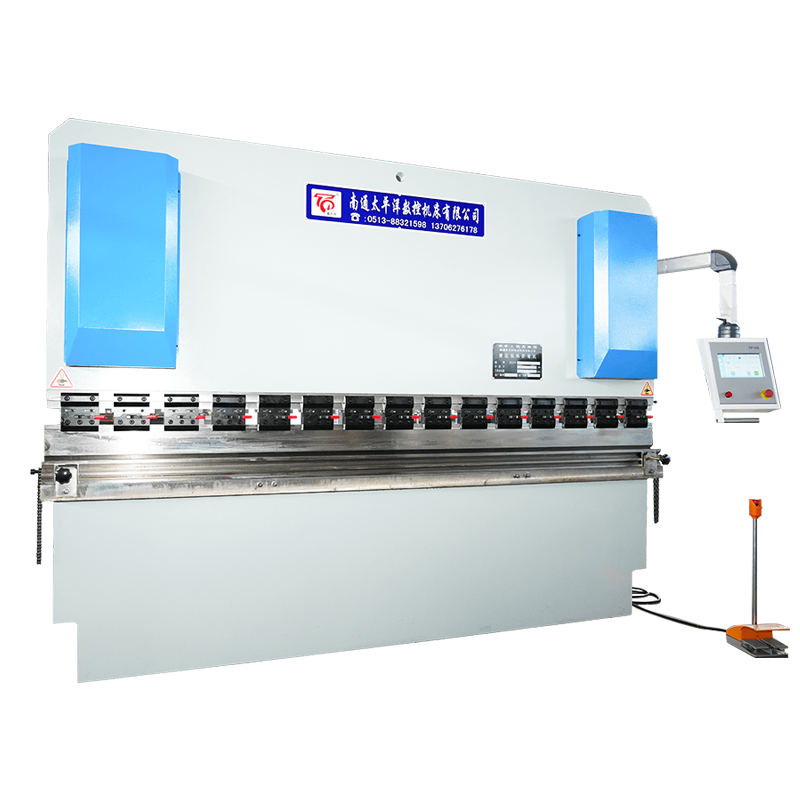 WC67K Torsion Axis Synchronous CNC Hydraulisk kantpresse En mellemklasse CNC kantpresse til blandet blødt stål og rustfrit arbejde, med lagrede vinkelprogrammer og servostyret bagmåler og slaglængde. Se produkt →
Tonnage er ikke en smagssag. For luftbøjning i blødt stål er en brugbar værkstedsformel P (tons pr. meter) ≈ 65 × t² / V, hvor t er pladetykkelsen og V er matriceåbningen. Det sædvanlige udgangspunkt er V = 8 × t. En 6 mm plade kører derfor på en 48 mm dyse og har brug for ca. 49 t/m; på tværs af en 3.000 mm bøjning, der er omkring 146 t, så en 160-200 t maskine dækker jobbet med en arbejdsmargen.
For butikker, der bukker for det meste tungere plade i simple profiler, dækker en konventionel hydraulisk maskine med en motoriseret bagvidde arbejdet uden at betale for servosynkronisering.
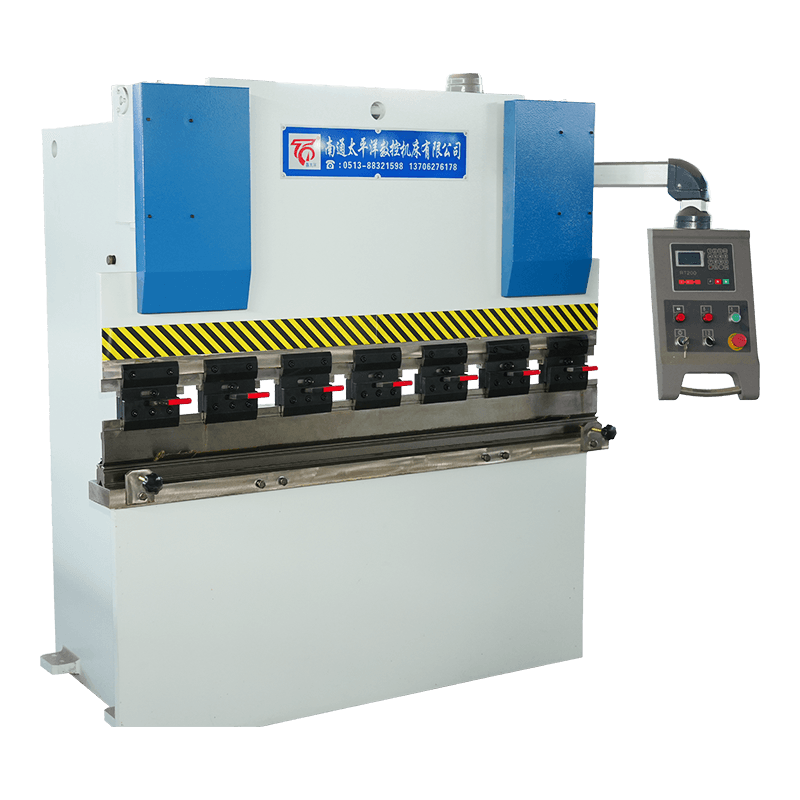 WC67Y Series NC Hydraulisk Sheet Metal kantpresse Omkostningseffektiv NC hydraulisk kantpresse til tungere plade og enkle profiler, med E21 eller RT200 programlagring og valgfri manuel kompensation. Se produkt →
De fleste vinkelklager spores tilbage til fire årsager, og kun én af dem er maskinens styresystem. Den første er afbøjning: under belastning bukker vædderen opad i midten og sengen bøjer nedad, så en bøjning i fuld længde kommer dybere ud i midten end ved enderne. Crowning - et sæt kiler eller hydraulisk kompensation i sengen - er standardløsningen, og det bør være på din specifikationsliste, hvis du rutinemæssigt bøjer næsten fuld kapacitet.
Det andet er materialevariation. Pladetykkelsestolerancer betyder, at to plader fra forskellige spoler kan bøjes forskelligt i samme ramdybde, hvorfor luftbøjning altid har brug for et prøvestykke i starten af en batch. Den tredje er tilbagefjedring, som stiger med trækstyrke - rustfri og højstyrke lavlegeringskvaliteter springer mærkbart mere tilbage end blødt stål og kræver enten overbøjning eller vinkelkorrektion. Den fjerde er olietemperaturen: En maskine, der kører kold om morgenen og varm om eftermiddagen, kan drive, hvis dybdeværdien ikke kompenseres i styringen. På en servosynkroniseret maskine korrigeres denne drift kontinuerligt; på en torsionsmaskine er det ikke.
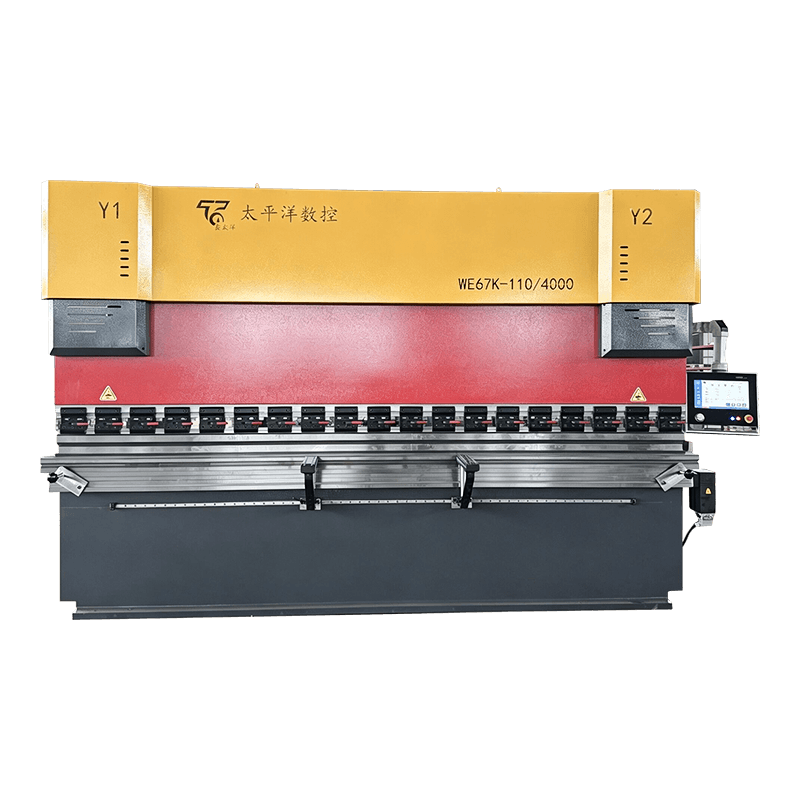 WE67K Elektrohydraulisk Servo CNC kantpresse Højpræcisions servosynkroniseret kantpresse med multi-akset bagmåler og kontinuerlig korrektion for ensartet bøjningsnøjagtighed over hele arbejdslængden. Se produkt →
Hydrauliske kantpresser svigter på forudsigelige steder, og næsten alle de dyre fejl starter som billige. Det hydrauliske kredsløb, synkroniseringen og bagmåleren står for størstedelen af uplanlagte stop, og en kort ugentlig rutine fanger de fleste af dem, før de bliver en produktionsstop. Vores vedligeholdelsesvejledning for hydraulisk bukkemaskine dækker den fulde tidsplan; disse er de fem ting, der er værd at gøre først.
To maskiner med samme tonnage og bøjningslængde kan være meget forskellige køb, fordi overskriftsnummeret ikke siger noget om kontrollen, kroningen eller acceptprøven. Sæt følgende på papir, før du sammenligner priser.
| Vare | Hvad skal oplyses | Hvorfor det betyder noget |
|---|---|---|
| Nominel kraft | Tonnage ved en angivet matriceåbning og materialestyrke | Forhindrer overbelastning, når du senere monterer en smallere matrice |
| Bøjlængde | Fuld længde og off-center bøjningspositioner | Rammeafbøjning er værst i enderne |
| Vinkel repeterbarhed | Antal prøvebøjninger og tolerancen accepteret | Den eneste check, der afspejler reel produktion |
| Sikkerhed | Lysgardin, tohåndsbetjening, aflastningsventilbeskyttelse | Lovkrav og operatørbeskyttelse |
| Dokumentation | Hydraulisk skematisk, ledningsdiagram, parameter backup | Halverer fejlfindingstiden |
| Reservedele | Tætningssæt, filterelementer, baggauge-komponenter | Nedetid afhænger af, hvad der allerede er på din hylde |
Til reference bygger Nantong Pacific CNC Machine Tool alle tre arkitekturer - almindelig hydraulisk, torsionssynkroniseret og elektrohydraulisk servo - i Haian, Jiangsu og eksporterer til Sydøstasien, Europa, USA og Mellemøsten. Du kan anmelde hele kantpresseområdet sideløbende med sakse, valsemaskiner og presser, hvilket hjælper, når en enkelt leverandør skal dække en hel fabrikationslinje frem for én maskine.
Den hydrauliske del beskriver drevet: olietryk flytter stemplet. CNC beskriver den kontrol, der indstiller ramdybde, bagmålerposition og nogle gange kroning. De fleste moderne hydrauliske kantpresser er CNC i en eller anden form, så de to udtryk overlapper i stedet for at konkurrere.
Brug P (t/m) ≈ 65 × t² / V til blødt stål, med V = 8 × t. En 6 mm plade på en 48 mm dyse har brug for ca. 49 t/m, så en 3.000 mm bøjning kræver ca. 146 t — en 160 til 200 t maskine dækker den med margin.
Prisen bevæger sig med tonnage, bøjningslængde, antal CNC-akser, kroning og værktøj. To maskiner af samme størrelse kan lande langt fra hinanden, når servosynkronisering og en 3 1 eller 4 1 aksestyring er tilføjet, så bed om et tilbud mod dine egne deltegninger.
Følg producentens interval og tag en olieprøve mindst en gang om året. Varme, støv og vand er de sædvanlige årsager til tidlig nedbrydning, og filterelementer skal normalt udskiftes oftere end selve olien.
Ja, men rustfri og højstyrkekvaliteter har brug for mere kraft og mere tilbagespringskompensation end blødt stål. Dimensionér maskinen til det hårdeste materiale i din forudsigelige arbejdsbyrde i stedet for til nutidens bløde ståljob.
Lysgardiner eller laserafskærmninger ved værktøjsmellemrummet, tohåndskontrol, en aflastningsventil, der beskytter det hydrauliske kredsløb mod overbelastning, og mekaniske stop på stemplet. Bekræft, at maskinen bærer den certificering, der kræves på dit marked, før den afsendes.
Relaterede produkter
Kontakt os
Fabriksadresse
Xichang Industrial Park, Chengdong Town, HaianCity, Nantong City, Jiangsu -provinsen, Kina
E -mail
Telefon
+86-13906278466
produkter
QR -kode