Oct 28, 2026
Tre millimeter rustfrit stål, 2.500 mm langt, foldet ind i en U-kanal med to 90-graders bøjninger og en 45-graders bøjning, og det færdige panel skal boltes direkte på en laserskåret ramme uden et eneste efterbearbejdning. Det er det job, en pladebukkemaskine faktisk er købt til. Ikke den tykkeste plade i værftet, og ikke den største tonnage i kataloget.
Start med konklusionen. Angiv maskinen omkring den tungeste og længste del, du forventer at citere i løbet af de næste to år, og tilføj derefter cirka 20 procent af frihøjden. Tonnage, bøjningslængde, halsdybde og kontroltype følger alle af den enkelte del. Alt andet, fra antallet af baggauge-akser til hydraulikpumpens mærke, er sekundært og kan forhandles senere.
Det følgende er, hvordan disse grænser beregnes, hvilke specifikationer købere oftest fejler, og de spørgsmål, der kommer op i næsten hver ordreforespørgsel.
En kantpresse er beskrevet af tre primære kapaciteter, og normalt sammenlignes kun én af dem korrekt, før en ordre afgives.
Kraften, som en maskine skal påføre i midten af spændvidden, bestemmes af pladetykkelse, materialets trækstyrke, matriceåbning og længden af bøjningen. Luftbøjning kræver mindst kraft. Bundning eller prægning, hvor stansen presser materialet helt ind i matricen, kan kræve flere gange mere. Derfor betyder en nominel tonnage meget lidt i sig selv: 100 tons med en 16 mm V-dyse og 100 tons med en 6 mm V-dyse er to helt forskellige maskiner i praksis.
Den nominelle længde i et modelnavn, såsom 2.500 mm, er den maksimale emnebredde, men mellemrummet mellem sidehusene er kortere. En 2.500 mm maskine kan give cirka 2.050 mm mellem stel, så en del med dybe returflanger kan være fysisk umulig at indsætte, selvom den er kortere end den nominelle længde. Halsdybde og åben højde (dagslys) betyder lige så meget, når delen er en kasse, et skab eller en dannet kanal i stedet for en flad strimmel.
To maskiner med identisk tonnage og identisk længde kan afvige med en faktor tre i pris, udelukkende på grund af hvordan de kontrollerer rampositionen. Tilbagespring ændrer sig med materialebatch, kornretning og værktøjsslitage, så lukket sløjfekontrol og kroning betyder langt mere, når du kører små partier af varieret arbejde, end når du kører ét varenummer hele dagen.
Luftbøjningskraft kan estimeres med formlen kantpresseproducenter har offentliggjort i årtier: kraft pr. meter i kilonewton er lig med 650 ganget med kvadratet af arktykkelsen divideret med V-dyseåbningen. For blødt stål tages dyseåbningen normalt til otte gange pladetykkelsen. Tabellen nedenfor anvender denne formel på tværs af det tykkelsesområde, de fleste fabrikationsforretninger citerer.
| Pladetykkelse | V-dyse åbning | Kraft pr meter | Kraft til en 2,5 m bøjning |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Behandl tabellen som et udgangspunkt snarere end et endeligt svar. Dybe bøjninger, små dyseåbninger, høj trækstyrke og korte flange-længder skubber alt sammen den nødvendige tonnage op, mens bøjning af kun enderne af en lang del skubber lasten mod midten af stempelstangen, som er præcis der, hvor afbøjningen gør mest ondt.
Tonnage er kun halvdelen af specifikationen. Den anden halvdel afgør, om emnet overhovedet kan belastes, bøjes og fjernes. Gennemfør disse, før du underskriver:
Det er her det meste af prisforskellen sidder, og hvor det rigtige svar afhænger af dit jobmix frem for af dit budget alene.
Konventionelle hydrauliske bukkemaskiner brug et mekanisk dybdestop og en manuelt justeret baggauge. De er det fornuftige valg, når arbejdet er gentaget, for det meste simple 90-graders bøjninger, og operatøren kan indtaste korrektioner. Opsætningen tager tid og afhænger af operatørens erfaring, men det mekaniske system er enkelt og billigt at vedligeholde.
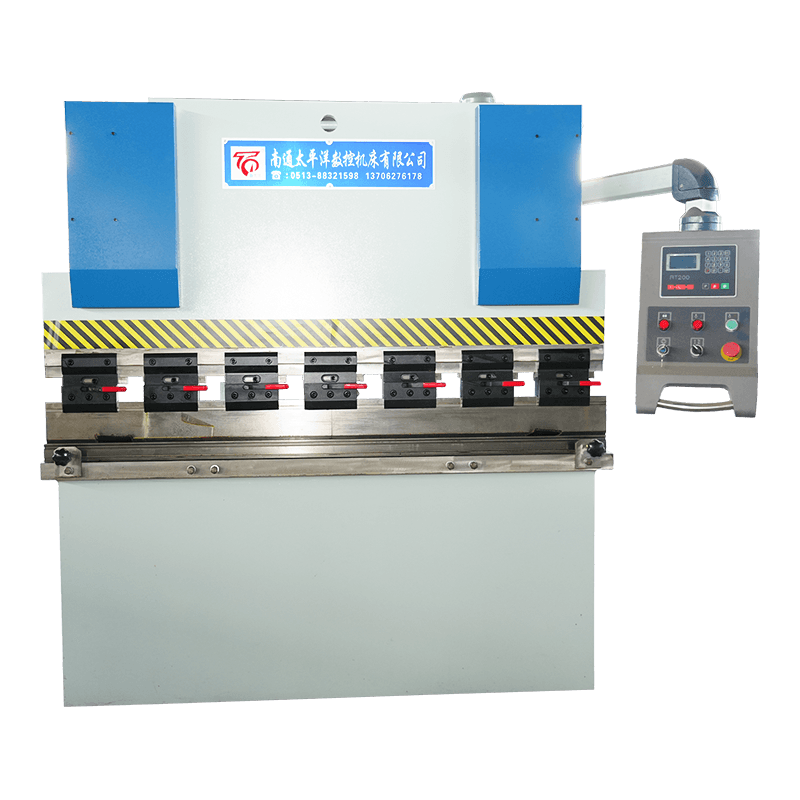
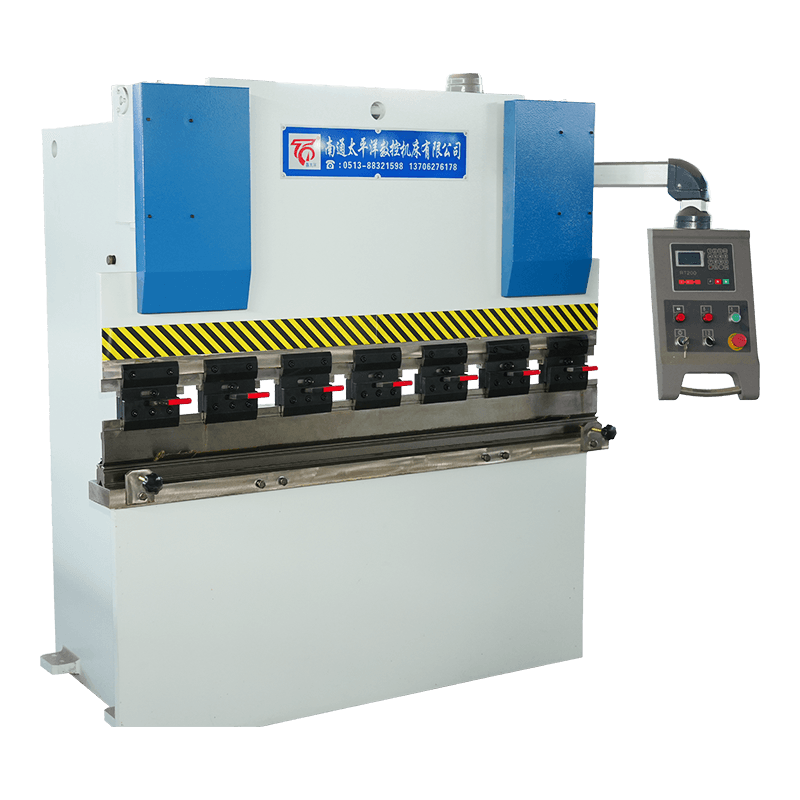 WC67Y-serien hydraulisk pladebøjningsmaskine En omkostningseffektiv NC kantpresse med E21 eller RT200 kontrol, velegnet til fremstilling, HVAC og generel fremstilling. Se produkt →
Torsion-aksel synkrone CNC-maskiner forbind to cylindre med en torsionsstang, så begge ender af stemplet bevæger sig sammen, og tilføj en numerisk kontrol for stemplets dybde og baggaugeposition. De holder vinkel bedre end et rent mekanisk stop, gemmer programmer til gentagne opgaver og håndterer blandede partier langt mere komfortabelt til en moderat prispræmie.
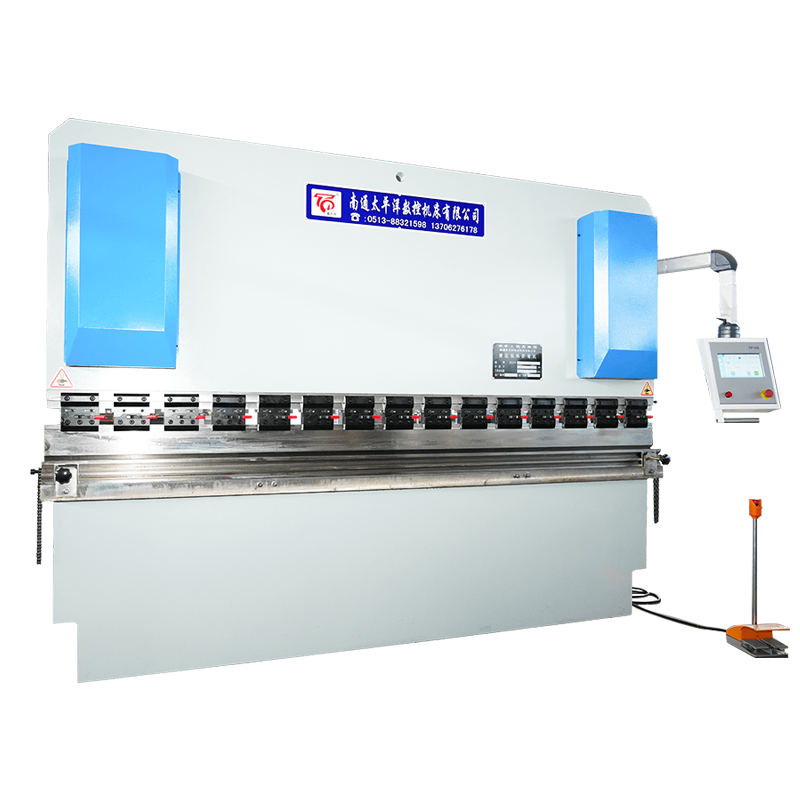 WC67K Series Torsion Axis Synchronous CNC Hydraulisk Bukkemaskine Mellemklasse CNC kantpresse med TP10S eller DA41T kontrol, placeret mellem torsionsaksel og elektrohydrauliske servomuligheder. Se produkt →
Elektrohydrauliske servo CNC-maskiner styre hver cylinder i en lukket sløjfe ved hjælp af proportionalventiler og lineære skalaer, så rampositionen måles i stedet for antaget, og styringen kan korrigere for tilbagespring og nedbøjning i farten. De er det rigtige svar, når vinkeltolerancen er snæver, når batches er små og blandede, eller når én operatør skal køre flere maskiner.
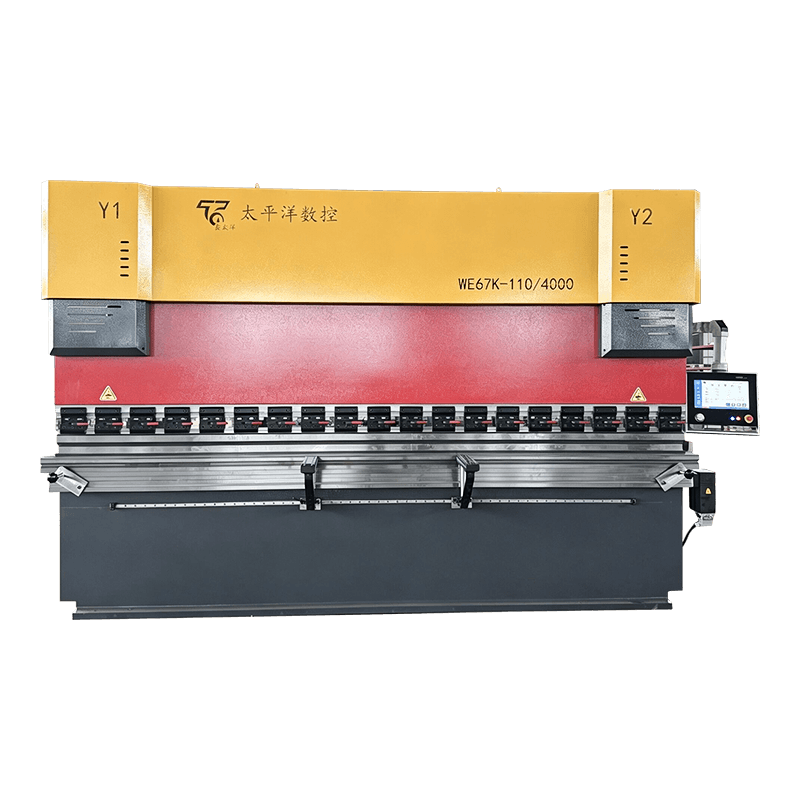 WE67K Series Elektro-Hydraulisk Servo CNC Hydraulisk Bukkemaskine Avanceret præcisionskantpresse med lukket sløjfe-kontrol og Delem-, ESA- eller Cybelec-muligheder til kompleks pladebearbejdning. Se produkt →
Hvis du stadig vejer midt i det interval, er en praktisk sammenligning af drevtyper, og hvor hver enkelt kan betale sig, dækket i denne guide til at vælge den rigtige CNC-pladebukkemaskine .
Den samme tykkelse og den samme matrice kan kræve meget forskellig kraft afhængigt af, hvor langt stansen bevæger sig ind i materialet. Luftbøjning, hvor arket kun berører matriceskuldrene, er basislinjen. Bundsætning og prægning multiplicerer dette tal, og multiplikatoren er grunden til, at en maskine, der bøjer 4 mm komfortabelt i luften, kan kæmpe med det samme ark under prægningsværktøj.
Den praktiske konsekvens er enkel. Hvis du køber tonnage til luftbøjning og senere skifter til møntværktøj for at ramme en snæver indvendig radius, kan du finde dig selv uden for maskinens nominelle kapacitet på et job, du troede var godt inden for den.
Forståelse af bøjningszonens geometri forklarer de fleste af specifikationsbeslutningerne ovenfor. Stempelspidsen presser arket ind i matricens V-åbning; matriceskuldrene indstiller den indvendige radius; matriceåbningen bestemmer både den nødvendige kraft og den mindste flangelængde.
De fleste tvister efter levering kommer fra en ufuldstændig specifikation snarere end en defekt maskine. En nyttig forespørgsel angiver materialekvalitet og tykkelsesområde, den maksimale bøjningslængde, den mindste indvendige radius, minimumsflangen, vinkeltolerancen i grader, den værktøjsstandard, du vil bruge, og den sikkerhedsstandard, maskinen skal opfylde. I Europa er hydrauliske kantpresser almindeligvis specificeret i forhold til EN 12622; købere i andre regioner bør udtrykkeligt angive det tilsvarende lokale krav.
Et spørgsmål, der er værd at stille, før du skriver under. Bed leverandøren om at bekræfte den tilgængelige tonnage ved den fulde nominelle længde, ikke kun ved midten af spændvidden, og om at angive, hvordan maskinen kompenserer for stødudbøjning. En producent med egen konstruktion, som f.eks Nantong Pacific CNC værktøjsmaskine , skal kunne besvare begge dele skriftligt.
Det danner fladt ark til vinkler, kanaler, kasser og buede profiler ved at presse materialet mellem en stanse og en matrice. Typiske anvendelser omfatter kabinetter, kanaler, beslag, chassisdele, tag- og vægpaneler og enhver del, hvor et fladt emne skal blive en tredimensionel form.
For luftbøjning ganges 650 med kvadratet af tykkelsen, divideres med V-dyseåbningen og ganges med bøjningslængden i meter. Anvend derefter en materialefaktor: ca. 1,5 for rustfrit stål og 0,5 til 0,6 for aluminium. Tilføj frihøjde, hvis du nogensinde forventer at bruge møntværktøj.
Konventionelle hydrauliske maskiner passer til enkelt, gentagne 90-graders arbejde, hvor opsætningstiden ikke er kritisk. CNC-maskiner, især elektrohydrauliske servotyper, betaler sig selv, når opgaveblandingen er varieret, vinkeltolerancen er snæver, eller den samme operatør kører mere end én maskine.
Revner kommer normalt fra bøjning hen over en afklippet eller laserskåret kant med en for lille indvendig radius til materialet, eller fra en bøjningslinje, der løber langs rulleretningen. Springback er iboende til luftbøjning og vokser med trækstyrke, så det har brug for enten overbøjning eller lukket sløjfevinkelkorrektion.
Det kan det, forudsat at maskinen har nok tonnage til det tykkeste job og nok længde til det længste, og forudsat at du accepterer, at tyndt materiale kan have brug for andet værktøj. Tyndt ark har brug for en smal matrice og ofte en skarpere punch; tykt ark har brug for en bred matrice og højere tonnage.
Kontroller stødstangens rethed og rammerevner, hydrauliske lækager, cylindertætninger, tilstanden af torsionsstangen eller servoventilerne, controllerens tilgængelighed og reservedelsstøtte. Værktøj er ofte mere værd end maskinen, så bekræft, at stansen og matricen passer sammen og ikke er slidt forbi det punkt, hvor man holder en vinkel.
Relaterede produkter
Kontakt os
Fabriksadresse
Xichang Industrial Park, Chengdong Town, HaianCity, Nantong City, Jiangsu -provinsen, Kina
E -mail
Telefon
+86-13906278466
produkter
QR -kode