Oct 21, 2026
Lad os sige, at du citerer tredive skaller, 3.000 mm lange og 12 mm tykke i blødt stål. Maskinen, der afgør, om det job tjener penge, er ikke den, der har den største skærm på kontrolpanelet. Det er den, der kan forbukke begge kanter af pladen, så den færdige cylinder når svejseren rundt og lukkes i stedet for at bære to flade ender, som nogen skal skære tilbage og slibe.
Det er det korte svar: vælg først rullegeometri og formningskapacitet, og køb styresystemet som repeterbarhedslaget oven på dem. En CNC-pladevalsemaskine tjener sit hold ved at gengive et resultat, ikke ved at skabe et. Det følgende forklarer, hvad styringen kan og ikke kan, hvordan de tre almindelige rullekonfigurationer adskiller sig, og hvilke tal der er værd at kræve af en bygmester, før du skriver under.
En pladevalsemaskine har meget få bevægelser. De nederste ruller bevæger sig op eller ned; på en maskine med fire ruller bevæger siderullen ind og ud; rullerne roterer. Der er ingen værktøjsbane at interpolere, hvorfor styringen på en rullemaskine sidder tættere på et positioneringssystem end på den fleraksede CNC på en kantpresse.
I praksis betyder CNC her numerisk styret positionering af disse lineære akser, normalt servo- eller proportionalventiler med positionsfeedback, plus en skærm, der gemmer rullepositioner som programmer. På en mekanisk trevals maskine foretages samme justering med håndhjul og en vægt.
Udbetalingen vises ved gentaget arbejde. Den første skal i en batch er altid et prøvestykke, fordi tilbagespringet ændres med tykkelse, flydespænding og jævnt varmetal. Når rullepositionerne er fundet og opbevaret, kommer brikker to til tredive ud til samme diameter med langt mindre operatørbedømmelse, hvilket betyder meget i butikker med høj personaleomsætning.
Hvad CNC ikke gør, er at skabe præ-bøjningsgeometri. Hvis maskinen ikke kan spænde og bøje pladekanterne, vil ingen controller vise en ægte cylinder. Den evne kommer fra rammen, rullediametrene og afstanden mellem rullerne.
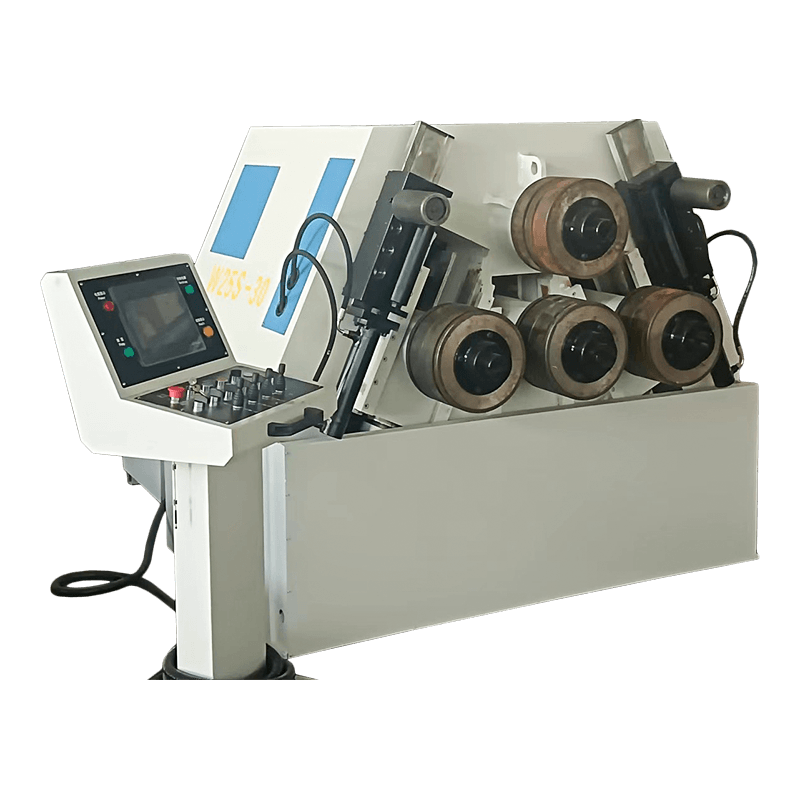
Butikker, der sammenligner designs, kan se mekaniske, hydrauliske og fire-rulle muligheder side om side i plade rulle maskine serie .
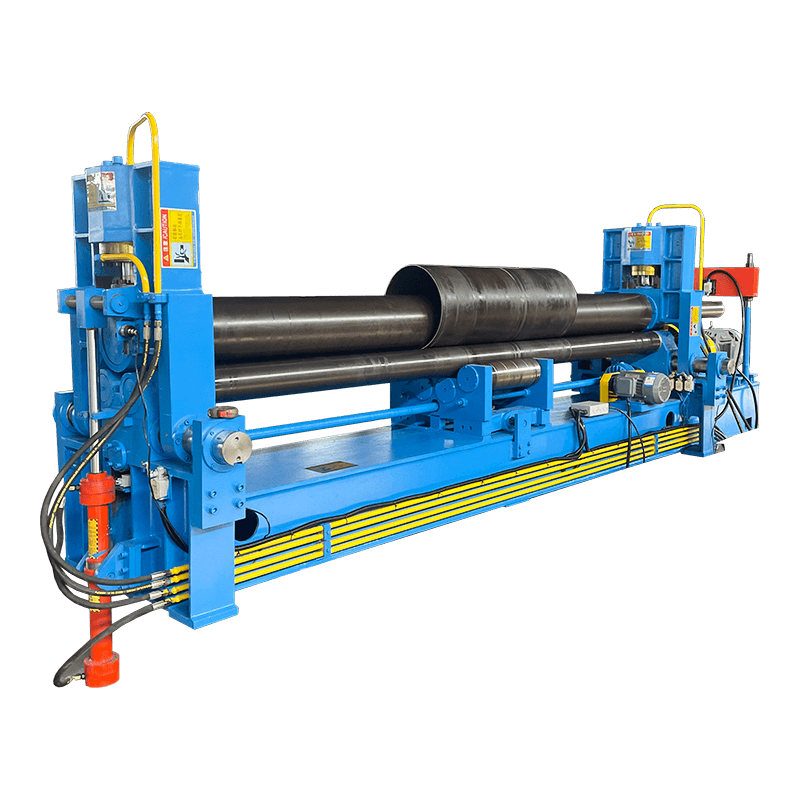 W11S serie 3-rullet universel hydraulisk rullemaskine Gennemgå denne hydrauliske mulighed med tre valser til pladevalsning med forbøjningsteknologi, CNC-styring og specifikationer for cylindrisk, konisk og multi-radiusformning. Se produkt →
Fjern salgssproget og de tre almindelige konfigurationer adskiller sig i én fysisk kendsgerning: hvordan pladekanten er forbøjet.
En symmetrisk maskine med tre ruller har to faste bundruller og en toprulle, der bevæger sig lige ned. Det er den enkleste og billigste måde at rulle en skal på, og den er stadig arbejdshesten i masser af jobbutikker. Fangsten er i enderne. Strimlen, der sidder mellem de to nederste ruller, bliver aldrig bøjet, så for at forbøje bagkanten skal operatøren tage pladen ud, vende den rundt og fodre den igen. På en tung skal er det krantid.
En universal maskine med tre ruller tilføjer bevægelse til de øverste eller nederste ruller, så en forbøjet kant kan passere igennem. Begge kanter er så forbukket i én opsætning, og den sparede håndteringstid overstiger normalt prisforskellen.
En maskine med fire ruller bruger den fjerde siderulle til forbøjning. Pladen forbliver fastklemt mellem top- og bundrullerne, begge kanter bøjes i samme pas, og ingen vender pladen. Geometrien lader også den færdige skal komme tættere på den øverste rullediameter, hvilket forkorter den ubøjede strimmel, der er tilbage ved sømmen.
| Hensyn | Symmetrisk tre-rulle | Universal tre-rulle | Fire ruller |
|---|---|---|---|
| Forbøjning af kant | Trænger til genfodring eller en separat presse | Begge kanter i en opsætning | Begge kanter i én gang, pladen forbliver fastspændt |
| Pladehåndtering | Højest | Medium | Laveste |
| Typisk pasform | Tynd plade, små partier, stramt budget | Blandet arbejde, mellemstore partier | Lange skaller, rustfri, gentagne partier |
| Relativ maskinpris | Laveste | Medium | Højest |
| Operatørfærdighed efterspurgt | Høj | Medium | Sænkes, når der findes programmer |
Illustrativ sammenligning baseret på maskinkonfiguration, vurderet på en skala fra 1 til 5. Det er ikke målte produktionsdata.
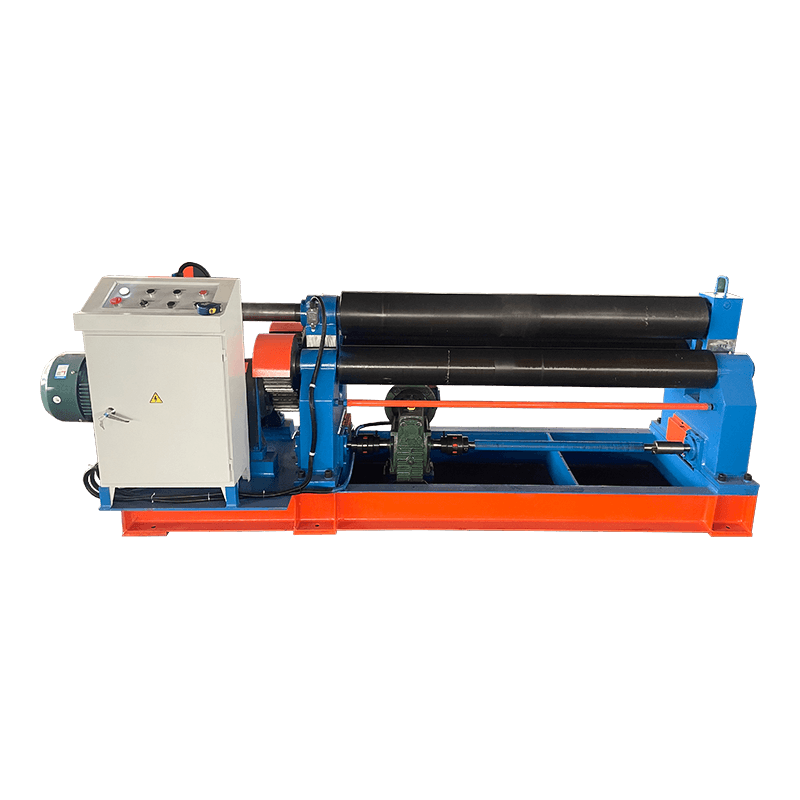 W11-serien 3-ruller symmetrisk mekanisk plade rullemaskine Mekanisk mulighed for tre ruller til cylindrisk og buebøjning, med symmetrisk design, RGS-nøjagtighed, MCS-lejer og vippesideruller til konisk arbejde. Se produkt →
Geometri med fire ruller: siderullen forbøjer kanten, mens de øverste og nederste ruller holder pladen fastspændt.
De fire ruller er kun den synlige del af prisen. Under dem sidder en svejset stålramme, der skal modstå den adskillelseskraft, som rullerne genererer; på en maskine, der er normeret til 12 mm gange 3.000 mm, løber denne kraft op i hundredvis af tons. Rammeafbøjning forsvinder ikke. Den viser sig i den færdige del som en tøndeform, der er federe i midten end i enderne, hvorfor bygherrer kroner rullerne eller monterer kronesystemer på de større modeller.
De andre omkostningsdrivere er rulleoverflade, hydraulik og kontrol. Ruller er normalt induktionshærdede mod slid og kan være forkromede til rustfrit arbejde, hvor overflademærkning har betydning. Ventilerne og styrehardwaren står for en mindre andel af fakturaen, end de fleste købere antager, så det kan sjældent betale sig at spare der, når man allerede har betalt for en tung ramme.
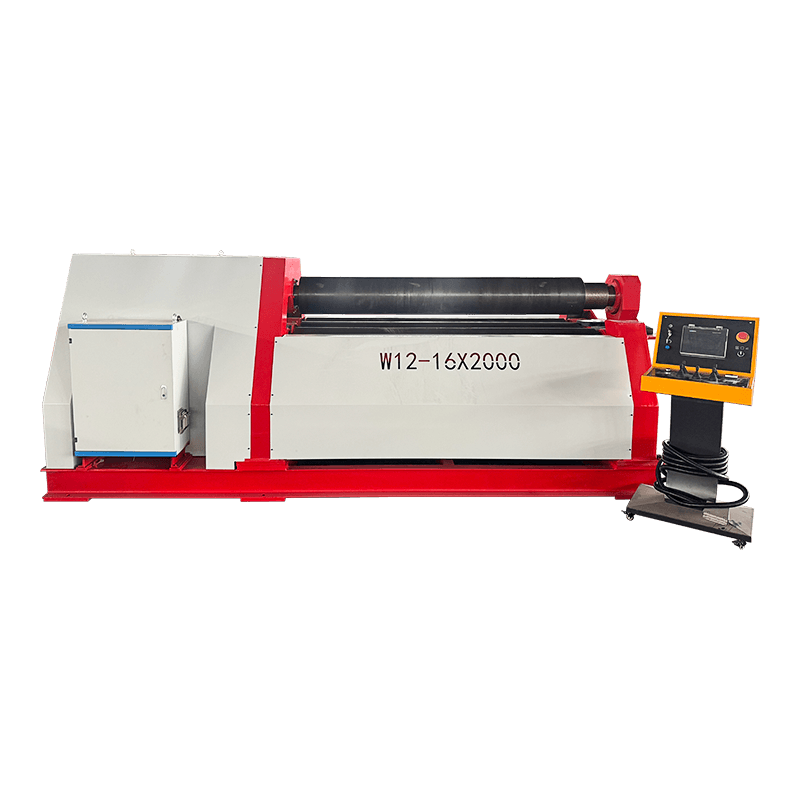 W12-serien 4-rullet hydraulisk pladebøjnings- og rullemaskine Hydraulisk design med fire ruller muliggør forbøjning og rulning i én opsætning, hvilket reducerer spild og forbedrer effektiviteten for cylindriske, koniske og buede emner. Se produkt →
Hver rullende maskine leveres med et kapacitetsbord. Læs linjen over det nummer, du skal bruge.
Overskriften angives næsten altid i blødt stål, typisk omkring 400 til 450 MPa trækstyrke. Rul den samme tykkelse i 304 rustfrit, eller i en 700 MPa strukturel kvalitet, og maskinen når det ikke. Bed om en deratingtabel for det stål, du rent faktisk kører i stedet for at skalere tallet selv: rullekraften stiger med trækstyrken, og tilbagespring og minimumsdiameter bevæger sig også med det.
Yderligere tre numre afgør, om maskinen passer til dit arbejde:
En praktisk detalje: Kapaciteten er angivet i fuld bredde. Rulning af en 2.000 mm plade på en 3.000 mm maskine ændrer kraftmønsteret og, på nogle designs, den kronekompensation, du skal bruge for et rundt resultat.
De fleste ubehagelige overraskelser i denne handel er ikke sammenbrud. De er uoverensstemmelser mellem, hvad kapacitetsdiagrammet lovede, og hvad butikken faktisk ruller, og en liste over almindelige pladerulningsproblemer er en nyttig tjekliste til at køre mod dine egne dele, før ordren går ud.
Q1. Hvad bruges en CNC-pladevalsemaskine til?
Bøjning af flad plade til cylindre, kegler og buede skaller ved at føre den mellem roterende ruller. Typisk arbejde omfatter tank- og fartøjsskaller, rør- og kanalsektioner, skibsbygningspaneler og strukturelle søjler.
Q2. Hvor tyk en plade kan en CNC-pladevalsemaskine rulle?
Det afhænger lige så meget af bredde og materiale som af maskinen. Bedømmelser er givet i blødt stål i fuld bredde; rustfri og højstyrkeplade reducerer dette tal kraftigt, så spørg efter skemaet, der matcher din karakter.
Q3. Hvad er forskellen mellem en tre-rullet og en fire-rullet pladevalsemaskine?
En maskine med tre valser har ingen dedikeret forbukkerulle, så pladen skal ofte vendes eller genfremføres for at bukke den anden kant. En maskine med fire ruller bruger siderullen til at forbukke begge kanter, mens pladen forbliver fastspændt.
Q4. Kan en pladevalsemaskine forbukke uden at efterlade flade ender?
Universal tre- og fire-rulle maskiner kan forbukke begge kanter, men en kort flad sektion forbliver normalt. Dens længde er indstillet af den øverste rullediameter og afstanden mellem de nederste ruller, så spørg efter den figur først.
Q5. Hvor meget koster en CNC-pladevalsemaskine?
Pris følger kapacitet, rulleantal, hydraulikpakke og kontrol. En mekanisk tre-vals maskine er det billigste indgangssted og en fuld CNC fire-rulle maskine den dyreste. Fordi materialederating ændrer specifikationen så meget, er et tilbud baseret på din pladestørrelse og -kvalitet den eneste meningsfulde sammenligning.
Q6. Hvilken vedligeholdelse har en hydraulisk pladevalsemaskine brug for?
Tjek hydraulikoliestanden og -tilstanden, udskift filtrene efter tidsplanen, hold rulleoverflader rene og fri for aflejringer for at forhindre mærkning, smør de bevægelige led, og kontroller jævnligt rullepositionskalibrering, så lagrede programmer forbliver nøjagtige.
Relaterede produkter
Kontakt os
Fabriksadresse
Xichang Industrial Park, Chengdong Town, HaianCity, Nantong City, Jiangsu -provinsen, Kina
E -mail
Telefon
+86-13906278466
produkter
QR -kode